Comment les disques en aluminium pour chicha prédécoupés rationalisent les opérations des salons de narguilé
Ce que les disques en aluminium pour chicha prédécoupés résolvent réellement
Chaque salon de narguilé, distributeur ou lieu privé qui emballe des bols en volume se heurte au même goulot d'étranglement : la découpe manuelle du film. Un membre du personnel déchire une feuille d'un rouleau, l'étire sur un bol, coupe l'excédent et perce les trous d'aération un par un. Multipliez cela par des dizaines de bols par nuit et le coût de la main-d’œuvre devient mesurable et non théorique.
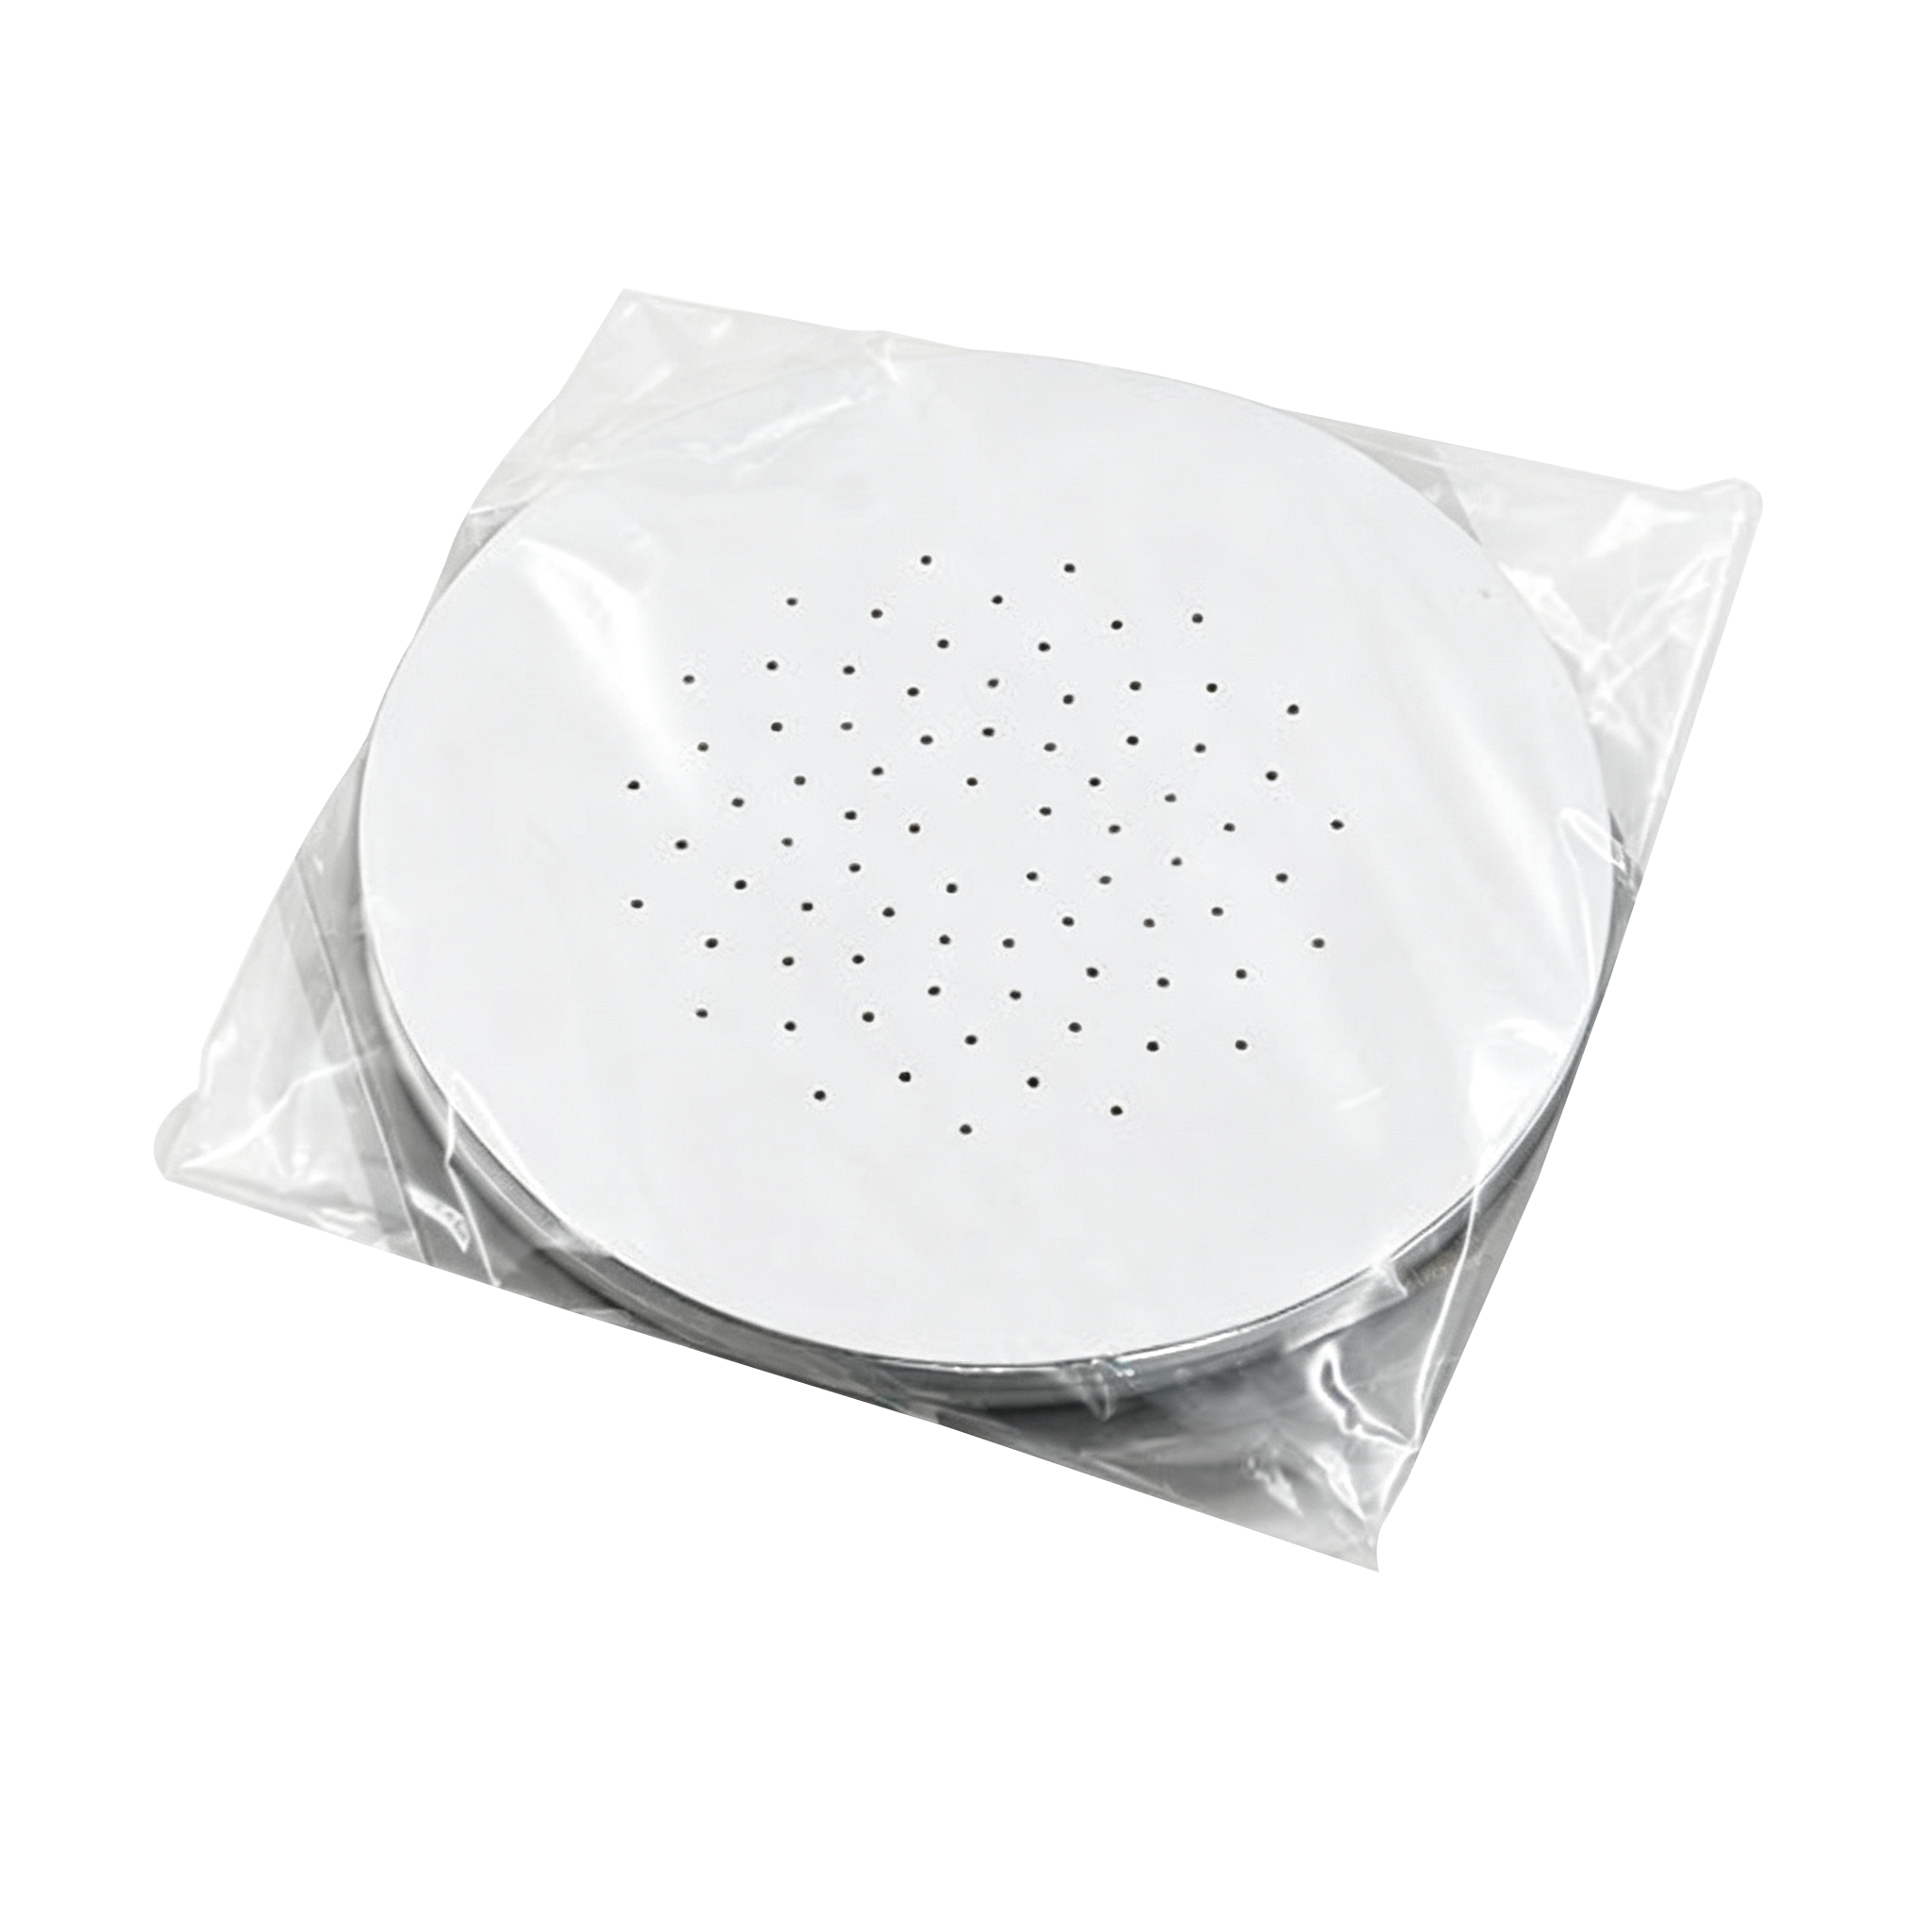
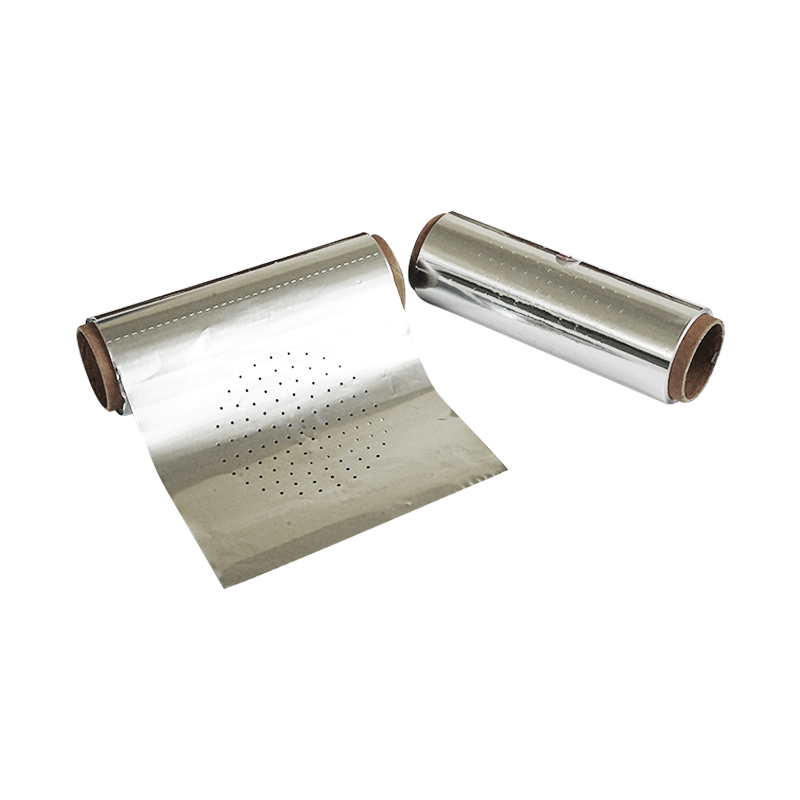
Disques en aluminium pour chicha prédécoupés OEM supprimez complètement cette étape répétitive. Au lieu d'un rouleau plat, le matériau arrive sous forme de cercles de taille individuelle, déjà perforés avec un motif de ventilation cohérent, prêts à s'étirer et à se fixer sans qu'une seule coupe soit effectuée sur place. Le changement semble minime jusqu'à ce qu'il soit mesuré par rapport aux chiffres de débit réels, que ce guide examine en détail.
Point clé : Les disques prédécoupés ne sont pas un format nouveau. Il s’agit d’une décision de la chaîne d’approvisionnement qui déplace le travail de découpe et de poinçonnage du point d’utilisation vers le point de fabrication, où il peut être automatisé et standardisé.
Comment la fabrication OEM transforme les rouleaux en disques prêts
Comprendre la séquence de production aide les acheteurs à évaluer les fournisseurs au-delà du prix. Le processus se déroule en quatre étapes, dont chacune affecte la cohérence de l'épaisseur du disque fini, la précision de la configuration des trous et la qualité des bords.
Déroulement et inspection des bobines
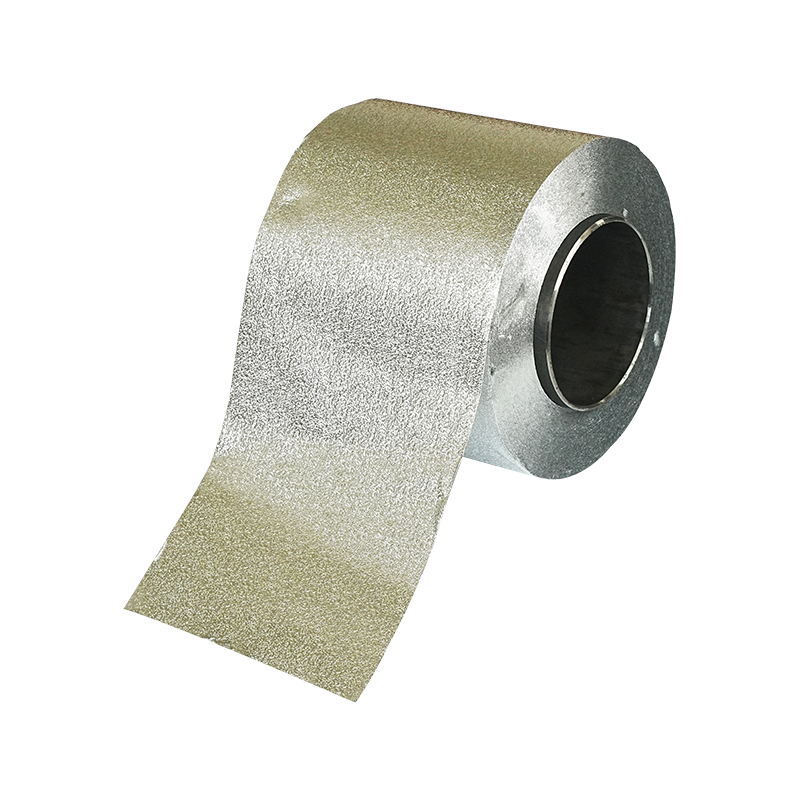
La feuille brute arrive sous forme de bobine et passe dans un dérouleur où l'épaisseur et l'état de surface sont vérifiés en permanence. Tout écart au-delà de la tolérance acceptée est signalé avant que le matériau n'atteigne l'étape de poinçonnage, ce qui évite qu'un lot entier de disques n'hérite d'un défaut qui n'apparaît qu'à la chaleur.
Poinçonnage rotatif pour la ventilation
Le modèle de ventilation est appliqué à l'aide d'outils de poinçonnage rotatifs plutôt que de tisonniers manuels. C’est l’étape qui affecte le plus la cohérence du flux d’air dans un bol fini. Le nombre de trous, l'espacement et le diamètre sont réglés mécaniquement, de sorte que le disque un et le disque dix mille du même lot se comportent de la même manière une fois que le papier d'aluminium est placé sur un bol.
Coupe de disque à diamètre fixe
Une fois le modèle de ventilation défini, le matériau est découpé en cercles individuels d'un diamètre fixe adapté aux tailles de bols standard. Étant donné que le diamètre est réglé à l'outil plutôt qu'à la main, chaque disque d'un paquet s'adapte à la même empreinte de bol sans coupe.
Empilage, comptage et emballage
Les disques finis sont empilés, comptés et scellés dans un emballage résistant à l'humidité. La précision du comptage est ici plus importante qu'il n'y paraît : un salon commandant en gros a besoin de quantités prévisibles par paquet pour planifier l'inventaire sans recompter manuellement chaque expédition.
Pourquoi les feuilles d'aluminium prêtes à l'emploi changent les opérations nocturnes
Feuilles d'aluminium pour narguilé prêtes à l'emploi affectent directement trois variables opérationnelles : le temps de travail par bol, les déchets générés par quart de travail et la cohérence de la séance de fumage elle-même. Chacun mérite d’être décomposé séparément car ils se composent différemment en fonction de la taille du lieu.
Le temps de travail s'additionne rapidement en fonction du volume
Un seul salon préparant 60 à 100 bols au cours d’une nuit chargée peut perdre une partie importante du temps de son personnel à cause de la seule préparation manuelle des feuilles d’aluminium. Les disques prédécoupés suppriment les étapes de découpe et de poinçonnage, ne laissant que le mouvement d'étirement et de sécurité, qui est plus rapide et nécessite moins de formation pour le nouveau personnel.
Réduction des déchets grâce à la coupe à diamètre fixe
Le papier d'aluminium coupé à la main à partir d'un rouleau produit presque toujours des chutes, car le personnel coupe généreusement pour éviter de manquer de papier au-dessus d'un bol. Les disques à diamètre fixe sont dimensionnés dès le départ en fonction de l'empreinte du bol, de sorte que le problème des chutes est conçu plutôt que géré après coup.
Cohérence des sessions pour le client
Le flux d’air à travers le papier d’aluminium est l’une des variables les plus importantes dans la façon dont un bol fume réellement. Lorsque les trous de ventilation sont percés à la main, l'espacement et la taille des trous varient d'un bol à l'autre, ce qui modifie la résistance au tirage et la répartition de la chaleur. Un motif découpé à la machine maintient cette variable constante, ce qui compte plus pour les clients fidèles que la plupart des sites ne le pensent.
Feuille découpée à la main et disques prédécoupés : une comparaison directe
Le tableau ci-dessous présente les différences pratiques qu'un responsable des achats ou un exploitant de salon prendrait en compte lorsqu'il déciderait entre continuer avec un stock en rouleaux ou passer au format prédécoupé.
| Facteur | Rouleau de papier d'aluminium découpé à la main | Disques en aluminium prédécoupés |
|---|---|---|
| Temps de préparation par bol | Plus élevé, dépend des compétences du personnel | Inférieur, consistent across staff |
| Consistance des trous de ventilation | Variable, piqué à la main | Fixe, poinçonné à la machine |
| Déchets de matériaux par bol | Chutes plus hautes et taillées | Inférieur, sized to bowl diameter |
| Formation requise pour le nouveau personnel | Modéré à élevé | Minime |
| Idéal pour | Très faible volume ou formes de bols personnalisées | Volume moyen à élevé, tailles de bols standard |
Aucun des deux formats n’est universellement supérieur. Les sites travaillant avec des géométries de bol inhabituelles ou avec un volume nocturne extrêmement faible peuvent toujours trouver le stock de rouleaux plus flexible. Une fois que le volume dépasse quelques dizaines de bols par nuit, le temps de préparation fixe des disques prédécoupés commence à dépasser cette flexibilité.
Spécifications techniques à confirmer avant de s'approvisionner
Tous les disques en aluminium prédécoupés ne sont pas construits selon la même tolérance. Les acheteurs évaluant un fournisseur devraient demander des chiffres spécifiques plutôt que de se fier à des allégations marketing générales. Les catégories ci-dessous couvrent ce qui affecte réellement les performances au bowl.
| Spécification | Que confirmer |
|---|---|
| Plage de jauge de feuille | Épaisseur constante sur tout le lot, pas seulement sur des échantillons |
| Options de diamètre de disque | Correspondre aux tailles de bols courantes utilisées sur le site ou par les clients finaux |
| Nombre et disposition des trous de ventilation | Densité de motif fixe adaptée au type de charbon de bois prévu |
| Format d'emballage | Manchon scellés or resealable packs sized for storage space |
| Quantité minimale de commande | Niveaux basés sur le diamètre du disque personnalisé ou la configuration des trous |
Demandes personnalisées de diamètre et de modèle de trou
Pour les distributeurs s'approvisionnant sous leur propre label, demandant un Emballage rond pour chicha pré-perforé la construction selon un diamètre et une densité de trous spécifiques est généralement possible, mais cela affecte les quantités minimales de commande. Les petites séries personnalisées entraînent généralement un coût unitaire plus élevé, car l'outillage doit être ajusté pour une taille non standard.
Stabilité de stockage et de conservation
Les disques emballés doivent être stockés à l’abri de l’humidité directe et des variations extrêmes de température. La feuille elle-même est stable, mais le matériau d’emballage et tout intercalaire protecteur peuvent se dégrader plus rapidement que le métal s’ils sont stockés dans des zones humides à l’arrière de l’usine.
Points de contrôle qualité qui valent la peine d’être interrogés
Étant donné que les disques prédécoupés sont produits en vrac avant même d'atteindre un bol, les défauts introduits lors de la fabrication se répercutent sur un lot entier. Demander à un fournisseur comment il gère les points suivants donne une image plus claire de la fiabilité qu'une réclamation générale sur la qualité.
- Fréquence d'échantillonnage de l'épaisseur pendant la phase de déroulement de la bobine
- Calendrier de maintenance des outillages pour l'équipement de poinçonnage rotatif
- Suivi du taux de rejet pour les modèles de trous mal alignés
- Traçabilité des lots, du lot de bobines au paquet fini
- Test d’intégrité du joint d’emballage avant expédition
Conseil pratique : Demandez un pack d'échantillons avant de vous engager dans une commande groupée et vérifiez la cohérence de l'espacement des trous sur au moins dix disques tirés de différents points du pack, pas seulement de la couche supérieure.
Meilleures pratiques pour l'utilisation d'une feuille pré-perforée dans le service quotidien
Le passage au format prédécoupé modifie légèrement le flux de travail de préparation. Les étapes ci-dessous reflètent la manière dont la plupart des salles à volume moyen adaptent leur routine de préparation des bols.
- Placer les disques à proximité de la station de conditionnement dans leur pochette d'origine pour limiter les manipulations avant utilisation
- Centrez le disque sur le bord du bol avant d'appuyer, plutôt que de l'étirer d'un bord.
- Fixez le bord avec une légère pression autour du bord au lieu de tendre le film, car le diamètre prédécoupé tient déjà compte de la couverture.
- Vérifiez que le motif des trous est centré sur le matériau emballé avant de placer le charbon de bois.
- Effectuez une rotation des stocks afin que les anciens packs soient utilisés en premier, en particulier dans les environnements de stockage humides.
Faire correspondre le diamètre du disque au type de bol
Les bols standard, les bols phunnel et les bols de style vortex ont chacun des diamètres de rebord légèrement différents. Garder deux ou trois tailles de disques à portée de main couvre la plupart des équipements standard sans avoir besoin de coupes personnalisées lors des nuits chargées.
Foire aux questions
Q1 : En quoi un disque prédécoupé est-il différent d'une feuille découpée en rouleau sur site ?
Un disque prédécoupé est poinçonné et dimensionné lors de la fabrication à l'aide d'un outillage fixe, ce qui maintient l'espacement et le diamètre des trous de ventilation constants dans chaque unité. La découpe du papier d'aluminium sur place dépend de la technique du personnel et varie d'un bol à l'autre.
Q2 : Les disques pré-perforés peuvent-ils être commandés dans des diamètres personnalisés ?
Oui, la plupart des fabricants proposent des options de diamètre et de configuration de trous personnalisés, bien que les petites séries personnalisées soient généralement accompagnées d'une quantité minimale de commande plus élevée que les tailles standard.
Q3 : L'utilisation de papier d'aluminium prédécoupé change-t-elle réellement la façon dont un bol fume ?
Un espacement constant des trous affecte le flux d’air et la distribution de la chaleur, ce qui influence le tirage et le taux de combustion. Parce que le motif est fixé à la machine plutôt qu'à la main, les sessions ont tendance à être plus prévisibles d'un bol à l'autre.
Q4 : Comment les emballages en aluminium prédécoupés doivent-ils être stockés ?
Conservez les emballages scellés dans un endroit sec, à l’abri de la chaleur directe ou de l’humidité. L'emballage et les éventuels intercalaires de protection sont généralement plus sensibles à l'humidité que le film lui-même.
Q5 : Est-ce que le passage aux disques prédécoupés en vaut la peine pour les salles à faible volume ?
Cela dépend du nombre de bols nocturnes. Les opérations à très faible volume ne permettront peut-être pas de gagner suffisamment de temps pour compenser le changement, tandis que les sites remplissant des dizaines de bols par nuit récupèrent généralement rapidement leurs coûts de main-d'œuvre.
Q6 : Que faut-il vérifier avant de passer une commande groupée ?
Demandez un pack d'échantillons, confirmez la cohérence des jauges et des motifs de trous sur plusieurs disques et vérifiez la qualité du joint d'emballage avant de vous engager dans une production complète.
PRÊT À PERSONNALISER VOTRE FOIL ? CONTACTEZ-NOUS AUJOURD'HUI!
+86-13484112116
+86-13967339826
N° 22, route Zhijiang, ville de Zhouwangmiao, ville de Haining, ville de Jiaxing, province du Zhejiang, Chine
Contactez-nous